Snelle reactie
Glanzende vlekken en brandwonden op calendered nonwoven zijn beide energie-dosisfouten op het weboppervlak. Glanz verschijnt wanneer oppervlakvezels smelten, stromen en plat worden geperst;Verbrandingsmerken verschijnen wanneer hetzelfde oppervlak van smelting in oxidatie overgaatIn een calender nip is het web slechts 2 ̊5 ms in contact en dringt de warmte 13 ̊20 μm door, zodat het resultaat wordt bepaald door drie variabelen: de temperatuur van het staal op de contactlijn, de temperatuur van dede lokale contactdrukHoud het profiel van de dwarszijde binnen ±1,5 °C, pas de kroon aan bij de werkelijke lijnkracht en houd de nip open tijdens het stoppen.
Belangrijkste lessen
• Glanz is een optische oppervlakteverandering, die op zichzelf geen structurele overbinding aantoont.
· Een dwarszijdeafwijking van meer dan ±2 °C is een bevinding; boven ±4 °C is dit de oorzaak van een zichtbare band.
· Een kroonfout van 0,03 mm op een oppervlakte van 2500 mm kan leiden tot een daling van de druk van de rand onder de binddrempel.
· De lijnvermogen verdubbelt bij halvering, zodat de temperatuurcorrectieoperatoren meestal te groot zijn en het volgende defect veroorzaken.
· Het gecarboneerde polymeer op de schil isoleert, loopt warmer dan het staal eromheen en geeft een spiegelbeeld in het web.
· Een stop met de nip gesloten en warm rollen laat een brandplaat achter die precies overeenkomt met de omtrek van één rol.
· Eenvormigheid, kroon bij lading, warm uitlopen en evenwicht behoren tot de bestelling, geverifieerd door documenten die bij de rol worden verzonden.
Samenvattingstabel: tekening van defect en eerste controle
| Ondertekening |
Grens |
Positie |
Waarschijnlijk mechanisme |
Eerste controle |
| Satinband |
Vervaagingen boven 20 ̊50 mm |
Vaste rijbaan of beide randen |
Temperatuurafwijking |
Infrarood scannen bij 3 ̊5 rpm |
| Glanzend, harde rand |
Scherp, ontvankelijk |
Vaste, vaak diagonale |
Rimpel, drukpiek, vreemde chip |
Nipprint, webpad |
| Glanzende patronen |
Vervolgens graveren |
Herhaalt met patroon |
Gebruikte oppervlakte |
Patroondiepte onder schuin licht |
| Periodieke pleister |
Scherp |
Een keer per omwenteling |
Schade aan schelpen, afzetting, thermische uitloop |
Bepaling van de warme afvoer |
| Bruine vlek na het stoppen |
Scherp, knipselvormig |
Volledige of gedeeltelijke breedte |
Stand-by met gesloten nip |
Productie stoplog |
| Donkere vlekken in rijstroken |
Kleine, onregelmatige |
Vaste rijstroken |
Verkoolde ophoping |
Visuele controle bij 60 ̊80 °C |
Definitie
Een glansdefect is een plaatselijke toename van de spiegelreflectie, meetbaar als een toename van 60° in glanseenheden ten opzichte van een referentiemonster, veroorzaakt door vlakke vezels,filmvorming of patroonoverdracht bij de nipEen verbrandingsdefect is een kleurverandering (geel, amber, bruin of zwart) met broosheid, veroorzaakt door thermische oxidatie of ketenscheiding, soms door overdracht van verkoolde residuen uit de rol.Glanz is de oppervlakte reorganisatieVerbranding is chemische afbraak.
Werkingsbeginsel
De bandenergie is het product van de contacttemperatuur, de contactdruk en de contacttijd.en bij 300 m/min geeft het 1.6 ms. Warmte diffundeert met ongeveer de vierkantswortel van de diffusiviteit × tijd, die bij polyolefinen bij 0,1 mm2/s ongeveer 18 μm bij 3,2 ms en 12,6 μm bij 1,6 ms is
Alleen de buitenste huid van de vezels die de rol raakt, bereikt de bindingstemperatuur.en elke lokale variatie in de oppervlaktetemperatuur of de contactdruk wordt rechtstreeks weergegeven als variatie in de bondkwaliteit en het uiterlijkHet energievenster tussen "niet-gelijmd" en "verglasd" is vaak slechts 10°C bij een vaste oppervlaktetemperatuur.Daarom veroorzaakt een geringe profielfout een zichtbaar defect op een anders aanvaardbare rol.
Voordelen van een correcte profielcontrole
· Een hogere opbrengst van de eerste kwaliteit, omdat de gebreken bij de bron worden verwijderd in plaats van bij de winder te worden gesorteerd.
· Een breder procesvenster, zodat snelheidswijzigingen geen herschrijving van het recept vereisen.
• Langere reinigingsintervallen, aangezien een gelijkmatige oppervlaktetemperatuur de lokale afbraak vermindert.
· Minder energieverbruik, omdat een uniforme rol geen verhoogd instelpunt nodig heeft om een koude rand te maskeren.
· Een gedocumenteerde basislijn voor elke latere beslissing inzake onderhoud.
Toepassingen en gevoeligheid
Hygiëne spunbond en SMS zijn het gevoeligst voor glans omdat het defect zichtbaar is voor de consument.omdat een geglazuurde vlek is ingestort porositeitGeotextielen tolereren verscheidenheid in uiterlijk, maar zijn kwetsbaar voor verbranding bij lage snelheden en langdurig verblijven.Inhoud van het interieur van auto's: variatie in patroonglans als kleurverschil in het eindonderdeel.
Materiaalvergelijking
| Optie |
Oppervlaktemperatuur |
Uniformiteit |
Sterke punten |
Beperkingen |
| met een breedte van niet meer dan 50 mm |
tot 250 °C |
±2 ̊3 °C |
Stabiel, hoge thermische massa |
Langzaam opwarmen, randverliezen |
| Inductieverwarmde rol |
tot 275 °C |
±1 ∼1,5 °C in een zone |
Snelle reactie, zone controle |
Complexiteit van de beheersing |
| Cartridge- of staafverwarmer |
tot 200 °C |
±4 ̊6 °C |
Laag kapitaal, aanpassing |
Onregelmatige gezichten. |
| met een breedte van niet meer dan 15 mm |
— |
— |
slijtvast, te repareren |
Glasuren indien overgepolijst |
| met een diameter van niet meer dan 15 mm |
— |
— |
Anti-stick, hoge slijtvastheid |
Hogere kosten, reparatie door specialisten |
| van rubber of van PU |
— |
— |
Zelfs knippen, beschermt patroon |
Versletenheid en hardheid |
Vergelijking van toepassingen
| Toepassing |
Domineerend falen |
Specificatie van de prioriteit |
Secundair |
| Hygiëne-sponbond |
Glanzende banden voor de rand |
Eenvormigheid ± 1,5 °C |
Kroon bij lading |
| Medische SMS |
Brandvlekken |
Schoonheid van het oppervlak, anti-stick |
Reinigingsprotocol |
| Filtratiemedium |
Gelaste vlekken |
Uniformiteit van de nippen, landcontrole |
Pattern depth |
| Spunlace |
Patroonglanzers, trommelmerken |
Concentriciteit van de trommel |
Spanning van het web |
| Geotextiel |
Brand bij lage snelheid |
Beheer van de woning |
Verwarmingsrespons |
| Interieur van auto's |
Glanstotalen |
Eenvormigheid van de volledige breedte |
Afwerking consistentie |
Selectiegids
1.Werkbreedte versus gezichtsbreedte.Een rol die slechts zo breed is als het web, zal aan de uiteinden altijd warm lopen.
2.Temperatuur en opwarmingssnelheid.Inductie reageert binnen enkele minuten; oliesystemen hebben een gecontroleerde opwarming nodig om thermische schok te voorkomen.
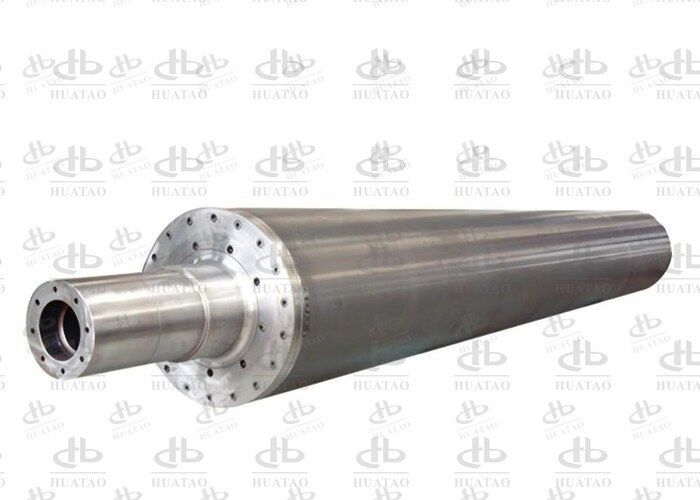
3.Lijnkracht in N/mm.Omzetten naar totale kracht en bevestigen schelp, lagers en kroon zijn ingedeeld voor het.Inductie-kalenderrolVoor thermische binding moet een kroon tekening worden geleverd.
4.Tegenrol type.Een overdekte toonrol vergroot de knip en gelijkstelt de druk, maar introduceert hardheidsverschuiving en een temperatuurplafond.
5.Gravureerd of gewoon.Graverde schelpen moeten een bepaald percentage grond, diepte en coating na de gravering hebbenGepresteerde kalenderrolbereik voor de patroonopties.
6.Documentatie.Thermische kaart warm, nip afdruk bij nominale belasting, runout grafiek warm, balans rapport, materiaal certificaten.
Gids voor aanbestedingen
Vermeld het gebrek dat u wilt voorkomen, niet alleen de afmetingen. "Kalenderrol, 2600 mm oppervlak" roept een product uit; "thermisch bindende kalenderrol, 2500 mm werkbreedte, 80 N/mm lijnkracht,190 °C oppervlak, ±1,5 °C gelijkheid van de dwarszijde bij temperatuur, kroon per tekening, TIR ≤0,02 mm warm, G2,5 bij 350 m/min" nodigt een vervaardigd product uit.
De uniformiteit wordt aangetoond bij steady state, bij producttemperatuur, rollen draaien 3 ̊5 rpm,met een breedte van niet minder dan 20 punten over het gezicht plus beide uiteindenDe nippenafdruk wordt bij nominale belasting genomen met de tellerrol aan. De afvoer wordt geregistreerd bij temperatuur. De balansgraad verwijst naar de maximale werkingssnelheid.
Vraag schriftelijk naar de vrijlatingsstrategie: coatingtype en -dikte, reinigingsmiddelen, oplosmiddelcompatibiliteit, reinigingstemperatuur.Vraag hoeveel opnieuw slijpen de schelp toestaat voordat de coating dikte of de diepte van het geval valt onder de specificatieVraag om de lijst met onderdelen, want een kalenderrol is alleen beschikbaar als het zwakste accessoire.
Ten slotte, vraag om een checklist voor de inbedrijfstelling van de thermische kaart, afdruk, uittreksel, glans van het eerste artikel.De meeste nieuwe rollen die minder goed presteren worden geïnstalleerd met de oude kroon veronderstellingen en de oude sensor verschuiving.
Falenanalyse
| Symptoom |
Mechanisme |
Bewijs |
Actie |
| Glanzende band aan de rand |
Randzone boven middeltemperatuur |
Infrarood kaart toont eindjes 5 ̊10 °C warm |
Vermindering van de randinstelling, verificatie |
| Glanzend in één rijstrook |
Plaatselijk drukhoogtepunt |
De indruk toont een zware lijn. |
Vergrendelen, opnieuw kronen |
| Herhalende pleister |
Afzetting, buiging, thermische afvoer |
Afstand is gelijk aan omtrek. |
Schoonmaken, inspecteren op warmte, opnieuw malen |
| Diagonale plooi |
Rimpel verdubbelde dikte |
Upstream webpadcontrole |
Korrekte spanning en spreider |
| Bruine vlek na het stoppen |
In stand-by-situatie warmtezuigen |
Stop log |
Open nip, afgekoeld tot 120 °C |
| Geel op volle breedte |
Gezicht boven afbraakbereik |
Test van de sensorenverschuiving |
Recalibreren, lager instellingspunt |
| Glanzendheid na versnellingswisseling |
Verhoogd verblijf |
Berekening van de verblijfplaats |
Vergrendelingsrecept per snelheid |
Onderhoudsgids
Elke dienst:controleer de bekleding onder schuin licht, veeg bij 60°C/80°C met een compatibel oplosmiddel af, bevestig dat de knip open gaat bij stilstand, controleer het scherm op een handheld-referentie.
Wekelijks:Controleer de rotatieverbinding op lekken en trillingen, controleer de kalibratie van de knipbelasting met drukfilm, registreer de oppervlaktetemperatuur op vijf posities, controleer de kwaliteit van de randbewerking.
Maandelijks:volledige infrarood kaart bij temperatuur, uitloop op vier stations, vibratie spectrum, herziening van het schoonmaakinterval tegen gebreken.
Jaarlijks:de kroon wordt gecontroleerd op basis van een knipdruk, de dikte van de coating wordt gemeten, de balans wordt gecontroleerd en de beslissing wordt genomen om opnieuw te slijpen op basis van de gemeten uitlooptrend.
Case study: een 40 mm randband op een 3,2 m Spunbond-lijn
Een hygiëneproducent die met een snelheid van 280 m/min 18 gsm spunbond gebruikte, meldde een 40 mm glanzende band aan beide randen.De oppervlakte-defect schroot zat op 4.1%.
Een infraroodkaart bij 190 °C liet zien dat de buitenkant van de 120 mm 9 °C warm was.De randzones werden met 8 °C verlaagd, de schelp opnieuw gekroond tot de werkelijke lijnkracht, en het reinigingsinterval verkort van 24 tot 8 uur nadat afzettingen in dezelfde rijstroken werden gevonden.
Gloss delta daalde van 11 naar 3 eenheden op de eerste productiedag, de rekverspreiding van rand tot middel vernauwde tot 4%, en schroot daalde tot 0,9% over vier weken.
Veelgestelde vragen
1Kan glans verschijnen zonder een sterkte probleem?
Ja, een licht geglazuurd oppervlak kan optreden terwijl de bindpunten correct blijven, vooral op fijn-denier webs.het probleem is cosmetisch maar nog steeds zichtbaar voor een klant.
2Waarom verschijnt het defect pas aan het begin van een wedstrijd?
De schelp, de rol en het webpad bereiken een constante temperatuur met verschillende snelheden, zodat de eerste 50 ∼ 200 m bij een andere effectieve oppervlaktetemperatuur kunnen worden uitgevoerd.Verwarm met de nip open totdat het gezicht binnen 3 °C van het ingestelde punt ligt.
3Mijn temperatuur is 165°C tegenover een smeltpunt van 163°C.
Omdat de weergegeven waarde niet de temperatuur van het contactoppervlak is.Controleer met een contactthermocouple op drie posities.
4Zit een spiegelverf in de glans?
Een zeer fijne afwerking verbetert de warmteoverdracht, maar verhoogt de hechting van gesmolten polymeer, waardoor de ophoping en glansoverdracht toenemen.3 μm met een loslaat is een beter compromis.
5Hoe onderscheid ik een kroonfout van onevenwichtige verwarming?
Kronenfouten zijn symmetrisch, beïnvloeden beide randen evenveel en reageren niet op veranderingen in zone-instellingspunten.
6Is brand altijd de schuld van de rol?
Nee. Overgedroogd web, verontreinigde regrind en masterbatch agglomeraten branden bij normale oppervlaktetemperatuur.
7Wat is de temperatuur tijdens een stop?
Onder het verzachtingspunt ± ongeveer 120 °C voor polypropyleen webs, met de nip open en rollen joggen.
8Wanneer moet de schelp opnieuw worden gemalen?
Wanneer de warmte TIR 0,03 mm overschrijdt, of de zonering de glossvariatie niet meer kan corrigeren, moet de rest van de coating dikte worden gevolgd tot de vervanging is gepland.
Conclusies
Gloss en verbranding worden beslist in milliseconden op het weboppervlak, waardoor ze een specificatie probleem meer dan een recept probleem.Neem een knipsprong bij het ladenDe technische achtergrond ligt in deElektromagnetische inductieverwarmingsrolletjesde rolbereiken voor elke procesfase zijn vermeld ondervan synthetische filamentenenvan de soort gebruikt voor de vervaardiging van de volgende producten:. Waar de ophoping in plaats van het thermische profiel het probleem is, is eenKeramische coatingsrolDe oppervlakte verandert het hechtingsgedrag, eenInductiewarmtecalenderrolDe reactietijd bij opstarten wordt verkort, en de bredereNiet-geweven textielindustrieHet patroon-gerelateerde glans op waterverweven webben is meestal afgeleid van deSpunlace-trommelschelp of aan eenGedrukt rolletjestroomafwaarts.
Gerelateerd lezen
· Productassortimenten:van synthetische filamenten,Chroom rollen,Cylinderrol
· Proces achtergrond:Niet-geweven textielindustrie,Blog van de industrie
· Ervaring in de praktijk:Chroomgeplatte koelrolletjes: 7,4 m BOPP-lijn

 Uw bericht moet tussen de 20-3.000 tekens bevatten!