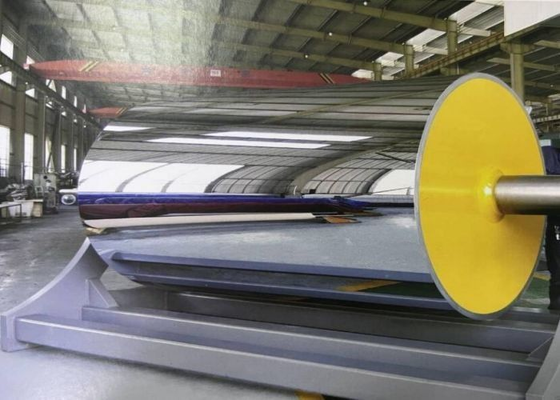
Dubbele-schaal vs enkele-schaal koelrol: een complete gids voor hogesnelheidsfolie-extrusie
Snel antwoord
Een dubbele-schaal koelrol is een koelrol met twee wanden waarin een gelaste spiraalbaffle de ruimte tussen een binnenkern en een dunne buitenste schaal verandert in een continue smalle kanaal. Omdat de kern de buigbelasting draagt, kan de werkschaal 8-15 mm zijn in plaats van 25-40 mm, en omdat het kanaal gesloten is, blijft de koelmiddelsnelheid op 1,5-3 m/s tegen het warmteoverdrachtsoppervlak. Het resultaat is een 30-50% effectievere warmteoverdrachtscoëfficiënt en ±1 °C dwarsweb-uniformiteit, of ±0,5 °C met variabele spoed. Dat is de moeite waard om te betalen boven ongeveer 250 m/min op brede webs, en meestal niet onder 150 m/min op niet-optische kwaliteiten.
Belangrijkste punten
· Thermische prestaties worden bepaald door de dikte van de schaal en de koelmiddelsnelheid, niet door de diameter.
· Dwarsweb-uniformiteit, niet de gemiddelde temperatuur, bepaalt waas, dikte en kristalliniteit.
· Een dubbele-schaal circuit laat drie tot zes keer meer druk vallen dan een open holte.
· Smalle kanalen raken het eerst verstopt en kunnen niet worden geborsteld, dus filtratie is een ontwerpeis.
· "Dubbele-schaal" beschrijft een familie; spoedprofiel en lasbaarheid bepalen het resultaat.
· Acceptatie moet worden gemeten onder belasting, met productieresin en productiedoorvoer.
Samenvattende tabel
|
Item
|
Beschrijving
|
|
Functie
|
Gecontroleerde warmteafvoer van een gesmolten of halfgesmolten polymeerweb
|
|
Constructie
|
Buitenste werkschaal + binnenkern + gelaste spiraalbaffle
|
|
Dikte buitenste schaal
|
8-15 mm voor de meeste folietoepassingen
|
|
Binnenkern
|
Structureel; deelt buig- en knijpbelasting met de schaal
|
|
Kanaalsnelheid
|
1,5-3 m/s, turbulent aan de wand
|
|
Oppervlak
|
Hard chroom 80-150 µm bij 800-1.000 HV
|
|
Afwerking
|
Ra 0,02-0,05 µm (BOPP/CPP); 0,005-0,02 µm (BOPET); ≤0,01 µm (optisch)
|
|
Uniformiteit
|
±1 °C typisch; ±0,5 °C variabele spoed
|
|
Drukval
|
Drie tot zes keer een equivalente open holte
|
|
Levensduur
|
10-15 jaar met behandeld water en ontkalking
|
Definitie
Een dubbele-schaal koelrol — ook wel dubbelwandige of spiraalbaffle koelrol genoemd — is een warmteoverdrachtsrol waarin het koelmiddel geen vrije interne ruimte inneemt, maar wordt beperkt tot een spiraalvormig pad tussen twee concentrische cilinders. De buitenste cilinder is het werkoppervlak; de binnenste cilinder is structureel; de spiraalbaffle is ertussen gelast en definieert zowel het stromingspad als een groot deel van de stijfheid van de rol.
Het verschilt van drie naburige ontwerpen. Een enkele-schaal of open-holte rol heeft één wand en een lege binnenkant. Een perifeer geboorde rol boort gaten dicht bij het oppervlak van een dikke wand. Een multi-zone rol verdeelt het oppervlak in onafhankelijk regelbare circuits voor profilering. Elk heeft zijn plaats; de dubbele-schaal spiraal is de mainstream keuze voor foliegieten omdat het warmteoverdracht, uniformiteit en maakbaarheid in evenwicht brengt.
Werkingsprincipe
De vier weerstanden
Warmte van het polymeer moet in serie passeren: de contactinterface tussen web en schaal; de chroomlaag; de schaalwand; en de koelmiddelgrenslaag.
De contactinterface is meestal de grootste en meest verwaarloosde. Lucht die tussen een gladde rol en een snel bewegend web wordt ingesloten, is een uitstekende isolator. Luchtmessen, vacuümboxen en elektrostatische pinning bestaan precies om die laag te laten instorten, en geen enkel rolontwerp compenseert voor de afwezigheid ervan.
De chroomlaag draagt weinig weerstand bij op 80-150 µm, maar bepaalt de lossing, slijtage en, door zijn afwerking, het nucleatiegedrag dat zich manifesteert als waas.
De wandterm is dikte gedeeld door geleidbaarheid. Het is waarom een 12 mm schaal beter presteert dan een 32 mm schaal met identieke diameter en stroming, en waarom interne structurele ondersteuning een thermisch kenmerk is, niet alleen een mechanisch kenmerk.
De koelmiddelgrenslaagterm is omgekeerd evenredig met de lokale warmteoverdrachtscoëfficiënt. Bij lage snelheid is de film van opgewarmd water tegen de wand dik en stabiel; bij 1,5-3 m/s in een smal kanaal is deze dun en continu vernieuwd.
Wat het kanaal doet
Een gesloten spiraalvormig kanaal doet drie dingen die een open holte niet kan. Het voorkomt kortsluiting, omdat er geen laag-resistente weg door het midden is. Het handhaaft de snelheid over het hele oppervlak, zodat de grenslaag dun blijft van het ene uiteinde naar het andere. En het maakt variabele spoed mogelijk: het verkorten van de spoed progressief langs het oppervlak compenseert de eigen temperatuurstijging van het koelmiddel, waardoor het oppervlakteprofiel dat anders van inlaat tot uitlaat zou aflopen, wordt afgevlakt.
Dimensioneringsrekenkunde
Vereiste warmteafvoer is massadoorvoer × soortelijke warmte × toegestane temperatuurdaling. Voor polypropyleen moet de latente warmte van kristallisatie worden toegevoegd; het weglaten ervan onderschat de belasting met 15-25% op BOPP. Contacttijd is wikkelhoek in radialen × straal ÷ gietsnelheid. Koelmiddelstroming volgt uit belasting en toegestane temperatuurstijging, en kanaalsnelheid volgt uit stroming en kanaaldoorsnede.
Drie controles vangen de meeste dimensioneringsfouten op: gebruikt de berekening het dikste vel bij maximale doorvoer; gebruikt het de hoogste seizoensgebonden koelmiddeltemperatuur; en blijft de resulterende snelheid binnen het turbulente bereik bij die stroming?
Voordelen
· Hogere warmteflux per eenheid gezichtsoppervlak, ter ondersteuning van hogere gietsnelheid bij constante kwaliteit.
· Strakkere dwarsweb-uniformiteit, waardoor diktevariatie, waas en randafval worden verminderd.
· Snellere reactie bij opstarten en tijdens kwaliteitswijzigingen, omdat de werkschaal minder massa heeft.
· Beter gedrag tijdens seizoensgebonden temperatuurschommelingen van het water.
· Een prestatiespecificatie die kan worden gemeten en afgedwongen, in plaats van een dimensionale specificatie.
Toepassingen
Dubbele-schaal koelrollen zijn standaard op BOPP en BOPET gietsecties, CPP en gegoten PE lijnen, optische folie, lithiumbatterij separatorfolie, extrusiecoating en laminatie koeldrums, en op gegoten platen waar oppervlaktekwaliteit belangrijk is.
Ze zijn minder aantrekkelijk op smalle converterende lijnen, op langzame plaatlijnen met lange contacttijd, en op niet-optische verpakkingskwaliteiten waar ±3 °C acceptabel is.
Materiaalvergelijking
|
Schaalmateriaal
|
Geleidbaarheid
|
Corrosiegedrag
|
Wanneer te kiezen
|
|
Koolstofstaal
|
Hoog
|
Vereist behandeld water en inhibitie
|
Standaard foliegieten
|
|
Gelegeerd staal (gesmeed)
|
Hoog
|
Goed met behandeling
|
Brede, hoogbelaste rollen
|
|
Roestvrij staal
|
Ongeveer een derde lager
|
Uitstekend
|
Agressieve waterchemie, voedselcontact
|
|
Verchroomd koolstofstaal
|
Hoog (dunne laag)
|
Goede oppervlaktebescherming
|
Standaard voor foliekwaliteiten
|
|
Keramisch / carbide gecoat
|
Gemiddeld
|
Zeer hoog
|
Schurende of sterk hechtende webs
|
Toepassingsvergelijking
|
Folie
|
Quench-gevoeligheid
|
Uniformiteitsdoel
|
Afwerking
|
Ontwerpnotities
|
|
BOPP
|
Gemiddeld
|
±1 °C
|
Ra 0,02-0,05 µm
|
Variabele spoed op webs boven 4 m
|
|
BOPET
|
Hoog
|
±0,5-1 °C
|
Ra 0,005-0,02 µm
|
Quench-snelheid bepaalt amorfe inhoud
|
|
CPP
|
Gemiddeld
|
±1-2 °C
|
Ra 0,02-0,05 µm
|
Lossingsgedrag cruciaal
|
|
Optisch
|
Zeer hoog
|
±0,5 °C
|
Ra ≤0,01 µm
|
G1.0 balans, loop ≤0,01 mm
|
|
Separator
|
Zeer hoog
|
±0,5 °C
|
Ra ≤0,01 µm
|
Reinigheid en filtratie cruciaal
|
Industriële Toepassingsmatrix
|
Fase
|
Rol
|
Dubbele-schaal voordeel
|
|
Gieten
|
Gietrol en koelrol
|
Hoogste warmteflux in de lijn
|
|
MD-oriëntatie
|
MDO Voorverwarmrol
|
Gelijkmatige temperatuur over een brede web
|
|
MD-strekken
|
MDO Strekrol
|
Stabiele trek zonder vernauwing
|
|
Coating / lamineren
|
Folie Converterende Rollen
|
Snelle uitharding voor het wikkelen
|
|
Wikkelen
|
Koelrol voor de wikkelmachine
|
Voorkomt blokkeren en telescoperen
|
Selectiegids
Beantwoord zes vragen op volgorde.
1. Wat is de warmtelast? Doorvoer, veldikte, smelt- en vereiste uitgangstemperatuur. Voeg de kristallisatieterm toe voor PP.
2. Wat is het ergste geval? Maximale output, dikste vel, warmste koelwater. Een rol gedimensioneerd op gemiddelde omstandigheden levert gemiddelde uniformiteit wanneer deze wordt belast.
3. Welke uniformiteit heeft het product nodig? ±2 °C voor algemene verpakking, ±1 °C voor standaard BOPP en BOPET, ±0,5 °C voor optische en separator kwaliteiten.
4. Is de breedte groot genoeg om variabele spoed te rechtvaardigen? Boven ongeveer 4 m zal een kanaal met uniforme spoed een meetbare helling van inlaat tot uitlaat vertonen, tenzij de spoed wordt gecompenseerd.
5. Kunnen de nutsvoorzieningen leveren? Een rol van 6-8 m kan 60-90 m³/u nodig hebben bij een drukval van drie tot zes keer die van een open holte. Controleer de pompcurve, niet het pomplabel.
6. Is het water behandeld? Zo niet, budgetteer dan voor filtratie en ontkalking of accepteer een korter interval tussen onderhoudsbeurten.
De BOPP Koelrol en PRS Koelrol pagina's presenteren beide architecturen tegenover deze zes vragen.
Inkoopgids
Neem het volgende op in de RFQ.
· Taakomschrijving: polymeerkwaliteit, doorvoer in kg/u, breedte en dikte van het gegoten vel, gietsnelheid, smelt- en uitgangstemperaturen, koelmiddel inlaattemperatuur in de warmste maand, en of de sectie een luchtkanaal, vacuümbox of waterbad gebruikt.
· Dimensioneringsberekening bij de ergste combinatie, met vermelde aannames.
· Stroming en drukval bij die belasting, zodat de pomp en leidingen kunnen worden geverifieerd.
· Kanaalgeometrie: aantal starts, spoedprofiel, kanaaldoorsnede, baffle dikte, lasvoorbereiding en penetratie.
· Schaal tekening: materiaal gradatie en certificaat, wanddikte, chroom specificatie en diktebereik.
· Inspectierapporten: radiale loop, cilindriciteit, dynamische balansgraad, chroomdikte, Ra-spoor, en hydrostatische of heliumlektest van het circuit.
· Acceptatieprotocol onder belasting: thermocouple traverse of infraroodscan op verschillende dwarsweb posities, met productieresin en doorvoer.
Vier vragen scheiden capabele leveranciers van assemblers: kunnen ze produceren volgens een bestaande roltekening; kunnen ze fabriekscertificaten leveren voor schaal- en bafflemateriaal; kunnen ze OEM-vervanging ondersteunen zonder tekening; en kunnen ze vergelijkbare referenties tonen bij vergelijkbare breedte en snelheid. Een professionele industriële rolfabrikant beantwoordt alle vier met documenten in plaats van bijvoeglijke naamwoorden.
Kosten en Totale Eigendomskosten
Een dubbele-schaal rol kost doorgaans 1,5-2,2 keer een enkele-schaal rol van dezelfde afmetingen. De premie koopt uniformiteit, die zich vertaalt in drie economische effecten: verminderde randafval en dikteafkeuringen; verminderde waas-gerelateerde degradatie op optische en metalliseerbare kwaliteiten; en het vermogen om de lijnsnelheid tijdens warm weer aan te houden in plaats van terug te schakelen.
Daartegenover staan hogere pompenergie door drukval, een korter ontkalkingsinterval bij zwakke waterbehandeling, en hogere reparatiekosten als een baffle las faalt. In de praktijk wordt de terugverdientijd op een brede BOPP- of BOPET-lijn meestal gedreven door opbrengst en uptime in plaats van energie, en landt deze doorgaans tussen 12 en 24 maanden wanneer er vóór de vervanging een gemeten uniformiteitsprobleem bestond.
Foutanalyse
|
Probleem
|
Mogelijke oorzaak
|
Aanbevolen oplossing
|
|
Rand-tot-rand gradiënt onder belasting
|
Koelmiddel dat langs het oppervlak opwarmt; uniforme spoed op een brede rol
|
Specificeer variabele spoed; verifieer stromingssplitsing tussen paden
|
|
Centrale band die heet loopt
|
Bezinksel in een zone met lage snelheid; stroming die een baffle omzeilt
|
Ontkalken; druktest; voeg 100-200 µm filtratie toe
|
|
Plotselinge koude band na jaren dienst
|
Vermoeiingsscheur in een baffle las
|
Boorscoop en druktest; schaal repareren of vervangen
|
|
Loslaten, plakken, lokaal glansverlies
|
Verontreinigd of versleten chroom; lokale hete plek door vervuiling
|
Reinigen en opnieuw polijsten; Ra meten; opnieuw scannen onder belasting
|
|
Progressief verlies van koelcapaciteit
|
Kalkaanslag of biofilm aan de waterzijde; verstopte filter
|
Stroming en ΔT loggen; ontkalken; waterbehandeling herstellen
|
|
Trillingen en periodieke diktebanden
|
Onbalans, lagerslijtage, naadloop
|
Balansrapport bekijken; lagers vervangen; uitlijning controleren
|
|
Waterzijde putcorrosie
|
Onbehandeld water; ongelijke metaalkoppeling bij de las
|
Chemische controle en remmer; overweeg roestvrijstalen schaal
|
|
Hoge drukval na onderhoud
|
Gekneusde pakking, verkeerde naad, gedeeltelijke verstopping
|
Vergelijken met basislijn bij ingebruikname; strippen en inspecteren
|
Onderhoudsgids
Maandelijks: log stroming, inlaattemperatuur en inlaat-uitlaat ΔT; vergelijken met de basislijn bij ingebruikname. Een dalende ΔT bij constante stroming duidt op vervuiling voordat de foliekwaliteit verandert.
Per kwartaal: inspecteer het chroomoppervlak onder schuin licht op markeringen, slijtagebanen en randopbouw; controleer de filterverschildruk; verifieer de roterende koppeling op lekkage en trillingen.
Jaarlijks: meet radiale loop en trillingssignatuur bij bedrijfssnelheid; beoordeel de lagertoestand; bevestig dat de balans niet is verschoven na reparatie.
Elke twee tot vier jaar: ontkalk het circuit. Het interval is afhankelijk van de waterhardheid, de filtratiekwaliteit en of de lus gesloten is. Gebruik een ontkalkingsmethode die is goedgekeurd voor het schaalmateriaal en neutraliseer grondig.
Bij elke onverklaarbare band: druktest het circuit voordat u een thermische fout aanneemt. Een scheur in de baffle las bootst een vervuilingsprobleem na en reiniging zal het niet oplossen.
Casestudy
Klanttype: BOPP folieproducent, Zuidoost-Azië.
Folie: 12-18 µm effen en metalliseerbare BOPP, plus een gemetalliseerde kwaliteit.
Bedrijfsomstandigheden: 6,8 m gietbreedte, 380 m/min gietsnelheid, 2.400 kg/u, koelwater 28-32 °C in het natte seizoen.
Probleem: De lijn draaide een enkele-schaal open-holte koelrol. De inlaattemperatuur hield de setpoint binnen 0,3 °C, toch vertoonde het oppervlak een spreiding van 3,8 °C van rand tot centrum onder belasting. De folie had een terugkerende dikteband ongeveer 900 mm vanaf de aandrijfzijde, en metalliseerbare kwaliteiten werden gedegradeerd vanwege waas. Het verlagen van de watertemperatuur naar 24 °C verminderde het symptoom enigszins en verhoogde de chiller-energie.
Diagnose: De stroming was 45 m³/u, wat een lage snelheid in de open holte gaf. Het centrum van het oppervlak toonde de hoogste temperatuur, consistent met bezinksel in een zone met lage snelheid. Een thermocouple traverse op vijf posities bevestigde een centrum-heet profiel in plaats van een eenvoudige helling van inlaat tot uitlaat.
Oplossing: Een dubbele-schaal koelrol met identieke diameter van 700 mm en vlaklengte, variabele spoed spiraalkanaal, 14 mm buitenste schaal, G1.0 balans, Ra 0,02 µm chroom. De stroming werd verhoogd tot 68 m³/u om de kanaalsnelheid te handhaven, en een 150 µm filtratiesysteem werd bovenstrooms van de roterende koppeling geïnstalleerd.
Resultaat: De spreiding onder belasting daalde tot 0,9 °C. De dikteband verdween uit de profielscan, de waas op metalliseerbare kwaliteiten verbeterde met ongeveer 0,4 procentpunten, en de lijn hield 380 m/min aan zonder de vorige 20 m/min terugval bij warm weer. De berekende terugverdientijd was 14 maanden op opbrengst en energie; de eerste ontkalking was vereist na 26 maanden. Twee vergelijkbare brede-web projecten zijn gedocumenteerd in de Casestudies bibliotheek: de Verchroomde koelrollen: Zuid-Amerikaanse 7,4m BOPP Case en de Corrosiebestendige koelrollen: Noord-Amerikaanse 8,7m BOPP Case.
FAQ
Is een dubbele-schaal koelrol altijd beter dan een enkele-schaal rol?
Nee. Het is beter wanneer warmteflux en webbreedte uniformiteit de beperkende factor maken voor kwaliteit of snelheid. Op smalle, langzame, niet-optische lijnen levert een goed gemaakte enkele-schaal rol met een interne dislocator acceptabele uniformiteit tegen lagere kapitaalkosten en met eenvoudigere reinigingstoegang.
Bij welke lijnsnelheid wordt dubbele-schaal constructie noodzakelijk?
Er bestaat geen universele drempel. Als regel wordt het de standaard boven ongeveer 250 m/min op webs breder dan 3 m, of wanneer ±1 °C uniformiteit is gespecificeerd. Onder ongeveer 150 m/min op niet-optische kwaliteiten is het voordeel meestal marginaal.
Is "dubbele-schaal" hetzelfde als "dubbelwandig" of "spiraalbaffle"?
Ze beschrijven één familie. Dubbele-schaal en dubbelwandig verwijzen naar de twee concentrische cilinders; spiraalbaffle beschrijft het element dat het kanaal creëert. Wat een goede rol van een slechte onderscheidt, is spoed, kanaaldoorsnede en lasbaarheid.
Geeft een dikkere schaal betere koeling?
Het tegenovergestelde. Radiale weerstand is evenredig met de wanddikte, dus een dikkere wand vertraagt de warmtestroom en voegt thermische inertie toe. Dikte wordt gekozen voor stijfheid en drukbestendigheid, en dubbele-schaal constructie bestaat deels om deze zo laag mogelijk te houden.
Welke stroming en drukval moet ik verwachten?
Stroming volgt de belasting, typisch 1,5-3 m/s kanaalsnelheid, wat op een rol van 6-8 m 60-90 m³/u betekent. Drukval over een smal spiraalvormig circuit is doorgaans drie tot zes keer die van een open holte, dus dimensioneer de pomp tegen de eigen curve van de rol.
Kan een bestaande enkele-schaal rol worden omgebouwd?
Praktisch niet. Ombouw vereist een nieuwe schaalassemblage, baffle, as en koppeling, plus herbalancering. Een nieuwe rol kost bijna altijd minder en wordt geleverd met garantie.
Hoe wordt temperatuuruniformiteit geverifieerd voor acceptatie?
Met een test onder belasting: productiedoorvoer, representatieve hars, en een thermocouple traverse of infraroodscan op verschillende dwarsweb posities. Een meting zonder belasting bewijst niets en mag niet als bewijs worden geaccepteerd.
Welke waterbehandeling vereist het ontwerp?
Gefilterd, geïnhibeerd, gesloten lus water op stabiele temperatuur, met 100-200 µm filtratie bovenstrooms van de roterende koppeling. Onbehandeld water verkort het ontkalkingsinterval, tast baffle lassen aan en dwingt uiteindelijk tot voortijdige vervanging.
Hoe lang gaat de rol mee?
Tien tot vijftien jaar met behandeld water, gepland ontkalken en chroomonderhoud. Opknappen is meestal haalbaar voor 40-60% van de nieuwe kosten als de schaal en baffle intact zijn; een gescheurde baffle verandert die berekening.
Verandert het ontwerp voor BOPET vergeleken met BOPP?
Ja. BOPET vereist een fijnere afwerking en strakkere uniformiteit omdat de quench-snelheid de amorfe inhoud bepaalt, en het is gevoeliger voor oligomeer afzetting. Begin bij het Gieten van Folierollen bereik en pas afwerking, spoed en filtratie dienovereenkomstig aan.
Conclusie
Voor hogesnelheids, brede-web folie-extrusie is de dubbele-schaal koelrol het betere technische antwoord, en de reden is zowel structureel als thermisch. Interne ondersteuning maakt een dunne werkschaal mogelijk, wat de radiale weerstand wegneemt; een gesloten spiraalvormig kanaal handhaaft de snelheid aan de wand, wat de grenslaagweerstand wegneemt. Samen leveren ze een 30-50% effectievere warmteoverdrachtscoëfficiënt en een uniformiteitsband die kan worden gespecificeerd, gemeten en afgedwongen.
Het is geen universele upgrade. Het kost 1,5-2,2 keer meer, laat drie tot zes keer meer druk vallen, en bestraft slechte waterbehandeling zwaarder dan een open holte. Op smalle, langzame, niet-optische lijnen koopt het marge die niemand nodig heeft.
De beslissing behoort toe aan een taakberekening in het ergste geval. De specificatie behoort tot de inkooporder: spoedprofiel, kanaalgeometrie, schaaldikte, balansgraad, chroomspecificatie en een uniformiteitsprotocol onder belasting. Kopers die deze zes items opschrijven, krijgen de prestaties waarvoor ze hebben betaald. Voor de omringende apparatuur, bekijk de Bi-axiaal Georiënteerde Folierollen reeks en de Folie-industrie hub, en lees de PRS Koelrollen voor BOPP, BOPET en BOPA Lijnen gids voordat u de RFQ schrijft.
Contact
Jenny Liu
E-mail: sale05@huataogroup.com
Website: https://www.huataomulti-indusrolls.com/
Telefoon / WhatsApp: +86 177 4378 9775
Hashtags
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization

 Uw bericht moet tussen de 20-3.000 tekens bevatten!